01
快干成膜,交付更利落。
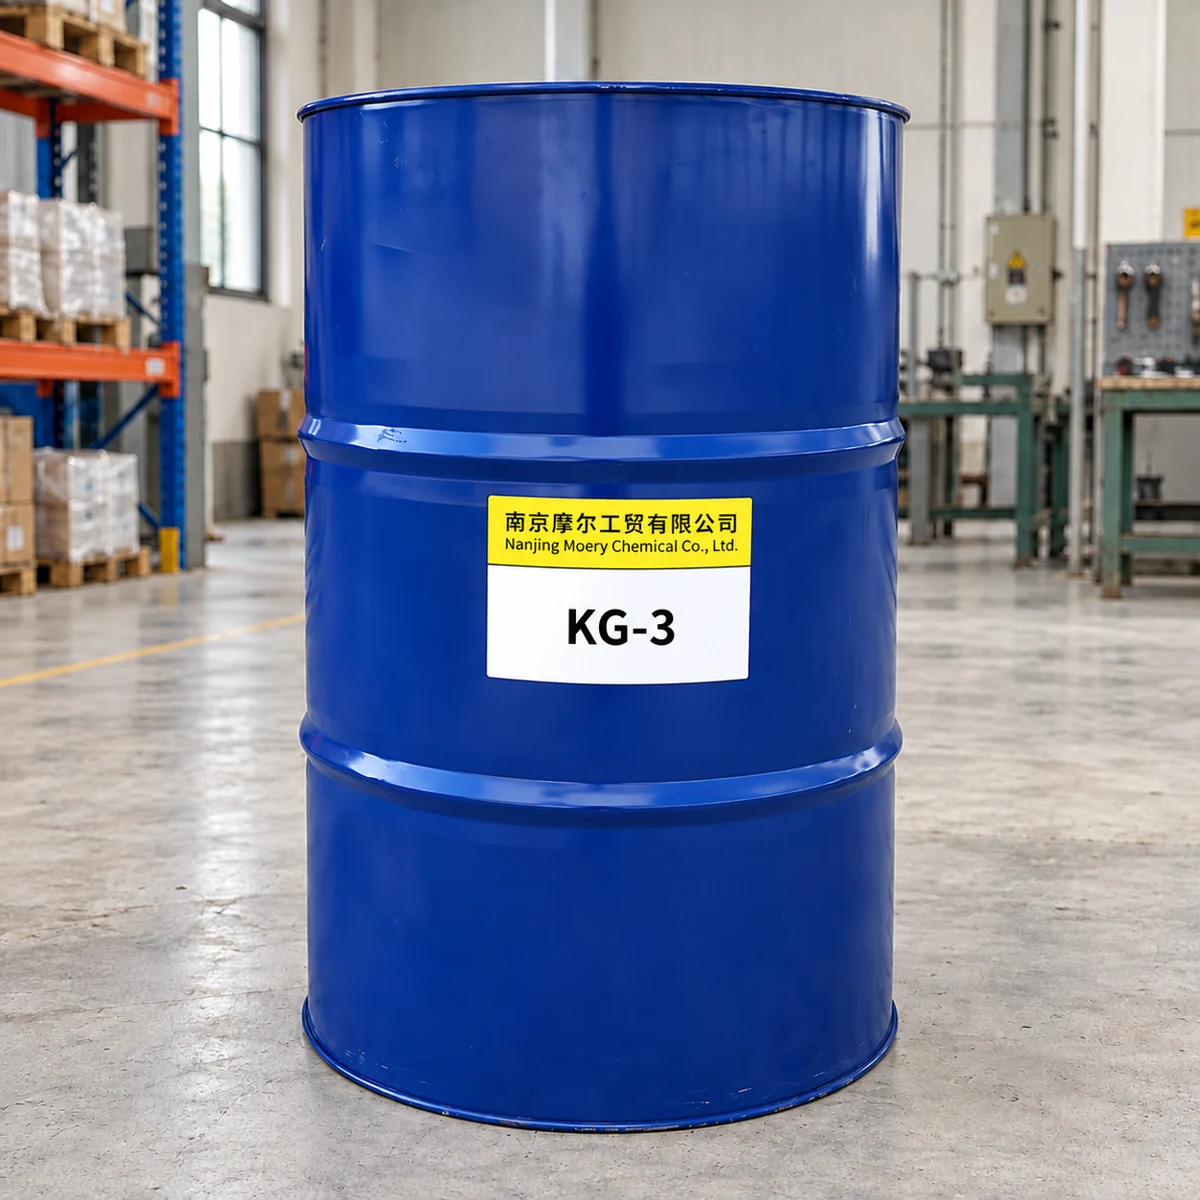
挥发性载体挥发后形成致密防锈膜。膜薄、无油感、无粘性,让工件的搬运与后续包装更利落。
无包装条件下的参考防锈周期。
需验证包装密封与实际仓储环境。
防锈是一套工艺:洁净无水的表面、充分成膜与合适的包装。参考周期并非无条件的防护承诺。
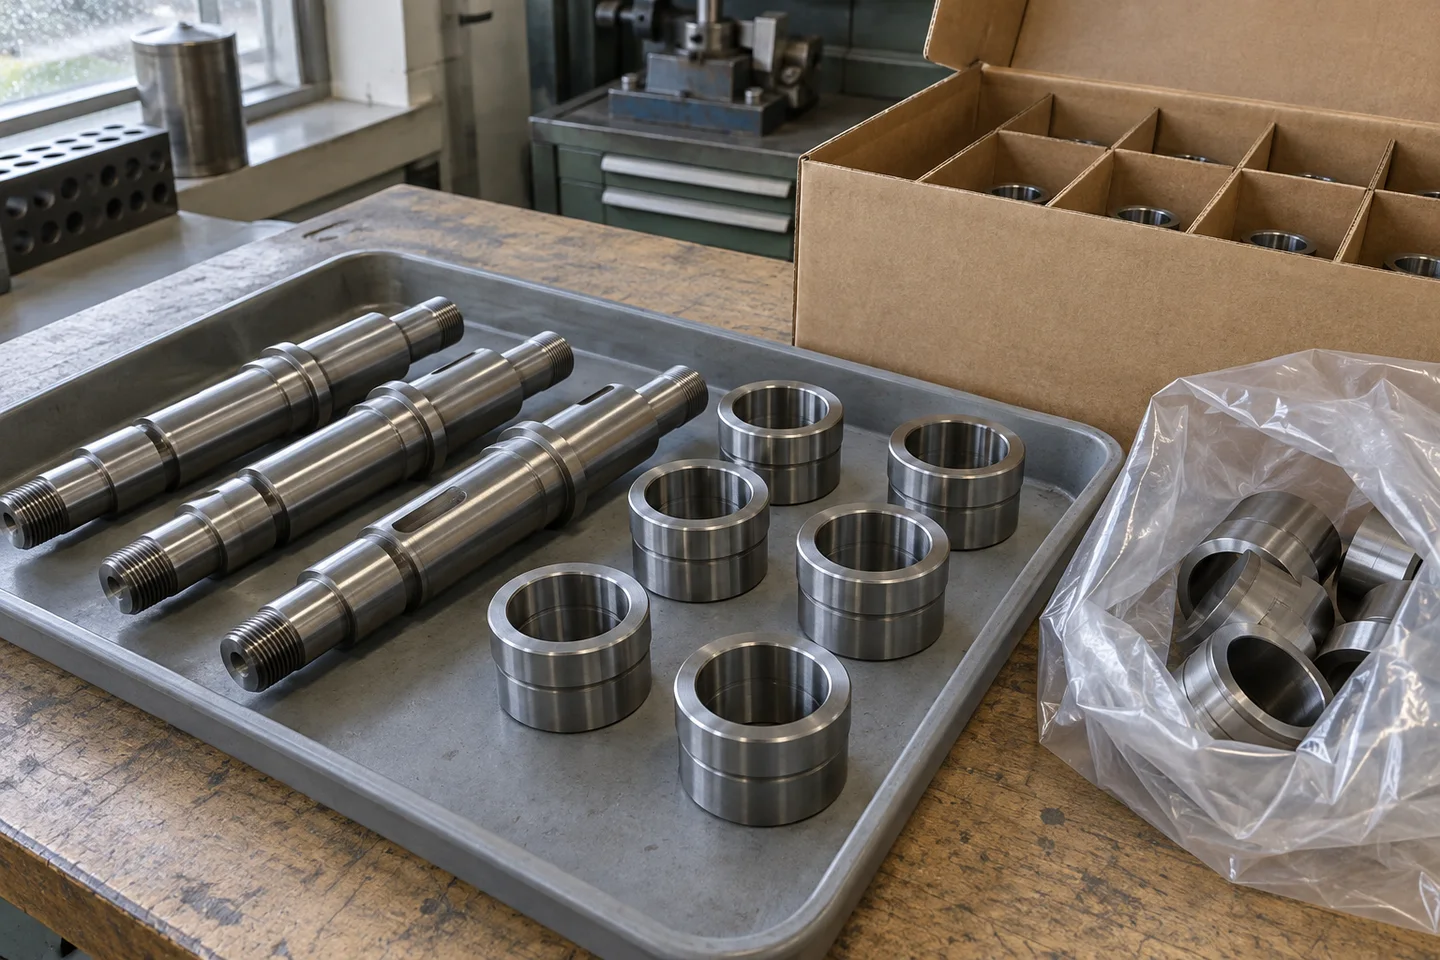
先做一次工件小试 ↗从涂覆后的搬运,到入库包装,再到后续去膜加工,KG-3 将快干成膜与碱液可清洗的特点结合起来。
挥发性载体挥发后形成致密防锈膜。膜薄、无油感、无粘性,让工件的搬运与后续包装更利落。
参考防锈周期为无包装 1 年,塑料袋包装 3–5 年。需结合工件表面状态、成膜、密封与仓储环境验证目标周期。
油膜在碱液中易清洗去除。进入涂装、电镀或装配前,可通过清洗小试确认去膜与后续工序的要求。
以下三类应用方案供讨论与小试验证,并非已完成的客户实绩案例。
| 项目 | 数值 | 方法 / 来源 |
|---|---|---|
| 外观 | 浅黄色 | 目测 |
| 闪点 | 61–68℃ | GB/T 261 |
| 使用温度 | −10~40℃ | SH/T 0211 |
| 盐雾试验 · 45# 钢 | 18–24 小时 | SH/T 0081 |
| 膜厚度 | 50 µm | SH/T 0105 |
| 粘度 · 25℃ | 2.2–4.3 | 单位未注明 |
| 比重 | 0.80 ± 0.01 | MSDS |
| 水溶性 | 不溶 | MSDS |
盐雾小时数为实验室试验参考,不能直接换算实际防锈年限。对比时请核对基材、表面状态与工艺条件。
放大用量之前,先固定上油工艺。建议浸泡上油;沥油、充分挥发成膜之后,再进入包装环节。
工件必须洗净无水。上油前应先完成除水。
可浸泡、涂刷或喷淋,建议优先浸泡。不可用抹布上油;上油前确认工件不高于 40℃。
沥去余油,充分挥发、表面成膜后方可包装;不可甩干使用。
结合仓储环境选择包装,记录工艺条件,并按目标防锈周期进行样件验证与抽检。
不可甩干;不可用抹布上油;不可给 40℃ 以上的工件上油。保持操作环境通风,并按 MSDS 落实防护、储存与废油处置。
可直接下载产品专属中文原始资料。正式生产使用前,请结合实际工况确认适用性与当前安全要求。
性能特点、适用基材、使用方法与技术参数。
2025.09.01 下载原件 ↓MSDS DOCX · 中文操作通风、储存、个人防护与废弃处置要求。
2025.03 · Rev. 3 下载原件 ↓具体分类、运输与合规判定,请以现行安全文件及使用地适用要求为准。
KG-3 适用于钢件、铸铁件和铜件,可用于机加工零件及备件防护。不同合金、表面处理和清洗剂残留可能影响适用性。建议选取代表性工件试用,检查外观、油膜覆盖及后续工艺;其他金属请先咨询工程师。
参考防锈周期为无包装 1 年,塑料袋包装 3–5 年。实际效果受表面清洁度、成膜完整性、包装密封、湿度和温度变化影响。建议按实际仓储条件开展试用,设定抽检节点,验证目标周期。
45# 钢按 SH/T 0081 进行盐雾试验的参考结果为 18–24 小时。盐雾试验是加速实验,不能直接换算成仓储或海运年限。比较数据时应同时核对基材、表面处理、油膜和试验方法,并验证完整包装方案。
先清除工件表面的污物和水分,可采用浸泡、喷淋或刷涂,条件允许时建议浸泡。上油后沥去余油,待充分挥发成膜再包装;不可用抹布上油或甩干。注意检查孔槽、凹部和接触位置是否覆盖均匀。
工件上油前必须洗净无水,工件温度不得超过 40℃;使用温度范围为 −10~40℃。高温工件应先冷却并充分干燥,尤其要检查盲孔和凹槽内是否残留水分。
油膜在碱性清洗液中易于去除。涂装、电镀、焊接等对表面洁净度有要求的工序前,建议使用代表性工件进行清洗小试,确认清洗剂相容性、浓度、清洗及漂洗条件,并检查是否达到下道工序的洁净度要求。
请提供金属材质、工件尺寸与表面状态、上油方式、目标防锈周期、仓储或运输条件及预计用量。如能附工件照片和后续工艺要求,更有助于选型。我们将沟通型号、样品数量和试用方案,再结合需求报价。
告诉我们金属基材、工艺与预期防锈周期。与摩尔沟通 KG-3 样品、报价及试用方案,让判断建立在真实工况上。
请填写姓名、公司、邮箱并勾选联系授权。
试试“封存”“铸铁”“出口”或“盐雾”。